Hjem / Blog / Industri nyheder / Aluminiumsskinneekstrudering: Vejledning til valg af legering, tolerance og profil
Industri nyheder


En samlebåndsintegrator afviste engang 600 meter 40-serie T-slot-spor, fordi spalteåbningen var drevet til 8,35 mm mod en 8,20 mm nominel. Beslagene gled stadig langs profilen, anti-backlash-knasterne sad ikke, og seks stationer skulle omarbejdes på stedet, før linjen kunne afmeldes.
Sporekstruderinger fejler sjældent deres styrke. De fejler på spaltegeometri, rethed og temperamentkonsistens. Få de tre rigtige, og en profil vil overleve den maskine, den er boltet til. Få dem forkert, og ingen legeringsopgradering vil redde projektet.
Angiv spaltesystemet og toleranceklassen, før du navngiver en legering, og lås derefter rethed pr. meter og anodiseringstykkelse i indkøbsordren. Disse fire numre bestemmer pasform, slidlevetid og omarbejdningsomkostninger. Alt andet i specifikationen er sekundært.
En sporekstrudering er en hul eller semi-hul profil, hvis hovedopgave er at lede, bære eller fastspænde noget langs en lineær bane. Familien er bredere end den T-slot, der indrammer de fleste ingeniørers billede: vindues- og skydedørsskinner, gardinskinner, transportbåndsstyreskinner, sædeskinner til jernbanetransport, tagbøjler og batteriholdere er alle i samme kategori.
Standardvalget. Det ekstruderer hurtigt, anodiserer jævnt og bearbejder rent, og det dækker det meste af indramning, møbler og arkitektonisk sporarbejde.
Mærkbart stærkere med god ekstruderingskvalitet. Det sædvanlige valg til jernbanetransit, lange ikke-understøttede spændvidder og strukturelle spor til biler.
Højere styrke igen, men kompleks spaltegeometri er sværere at udfylde, og anodisering kan se pletvis ud. Reservér den til bearbejdede vogne i stedet for lange spor.
En leverandør, der ejer sit matriceværksted, sine presser og dets anodiseringstanke, kan justere en spaltedimension uden en tredjepart i løkken, hvilket betyder noget, når en prototype skæres om to gange før godkendelse. Vores planteprofil forklarer, hvordan disse stadier hænger sammen under ét tag.
Nedenstående figurer er typiske for kommerciel ekstrudering. Bekræft de faktiske værdier på møllecertifikatet for hver varme, før du frigiver en tegning, fordi tempereringsvinduer bevæger sig mellem presser og profilformer.
På en skåret, anodiseret, monteringsklar skinneekstrudering er selve metallet tæt på halvdelen af fakturaen. Det eneste faktum driver de fleste af de købsbeslutninger, der er værd at tage.
To konsekvenser følger. En bevægelse på én procent i billetprisen opvejer en bevægelse på fem procent i anodiseringslinjen, så forhandle metal- og skrotgodtgørelsen, før du jagter belægningsrabatter. Og en tolerancemiss er den dyreste linjepost af alle: en afvist vare har allerede forbrugt metal, belægning og fragt, og ombearbejdning af det tilføjer typisk otte til femten procent til den effektive enhedspris.
På tværs af en blandet industriel ordrebog deler efterspørgslen efter sporprofiler sig nogenlunde således.
Industriel automation er den største enkeltblok, og den opfører sig anderledes end resten. Købere genbestiller på en månedlig kadence fra den samme tegning, så repeterbarheden af spalten og belægningen betyder langt mere end den laveste pris på den første ordre.
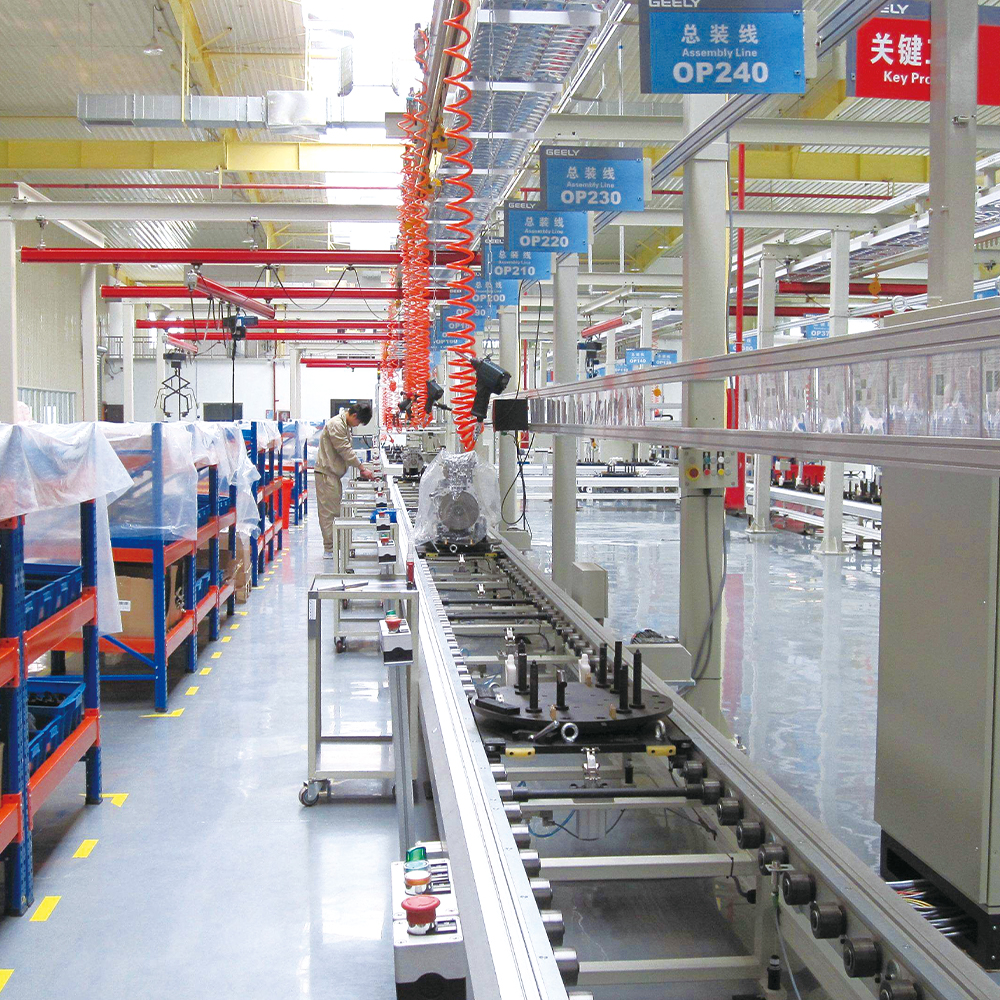 Industriel samlebånd aluminiumsprofiler Industriel samlebånd aluminiumsprofiler are the backbone of modern manufacturing, providing a lightweight, durable, and highly flexible solution for efficient produ... Se produkt →
Jernbanetransit sidder i den anden ende. Mængderne er lave, kvalifikationen er lang, og en profil, der er godkendt til et program, forbliver normalt uændret i årevis.
 Transitprofiler i aluminium Højhastighedstoglederskinne, dørmotorbjælkeprofil, gitterprofil, skærmet portpanel, bagagebærer osv. Aluminiumsskinnetransitprofiler er konstrueret til at omdefinere... Se produkt →
Bygnings- og energianvendelser falder imellem. Vindues- og skydedørsskinner konkurrerer på pris og finish, mens fotovoltaiske monterings- og batteripakkeprofiler bedømmes på dimensionskonsistens og korrosionsydelse over en levetid målt i årtier.
Start med den værste belastning og den ikke-understøttede længde. En 3 kg vogn over 1,5 m og en 40 kg vogn over 4 m vil ikke bruge samme profil, hvad end kataloget indebærer.
20-serien til lette stel og indhegninger, 40-serien til maskinafskærmninger og arbejdsstationer, 45-serien eller en dedikeret skinneprofil til vogne, der bevæger sig dagligt under belastning.
Først nu, når geometrien er afgjort. Lange spændvidder og dynamiske belastninger retfærdiggør 6005A-T6; indramning og arkitektoniske spor er godt tjent med 6063-T5.
Generelle kommercielle tolerancer passer til indramning. Styrede vogne og jernbanetransitprofiler har brug for strammere spaltekontrol og 0,5 mm rethed pr. meter målt over hele længden i stedet for på en prøve.
Anodisering at 10 to 12 micrometres is enough indoors; 15 micrometres or more is worth specifying outdoors or in humid plants. Where a carriage slides daily, add a liner or hard anodising rather than trusting a decorative coating.
Fræselængder, skåret i størrelse, bearbejdet eller samlet. Profiler, der går direkte ind i en bearbejdningscelle, sparer håndtering, men kun hvis tegningen allerede indeholder henføringspunktet og bearbejdningsgodtgørelsen.
Sporprofiler, der bevæger sig lige ind i bearbejdningen, har brug for henføringspunktet, spændefladen og det aftalte tillæg, før matricen skæres. Det samme princip er beskrevet i vores notat vedr industrielle aluminiumsprofiler i CNC-bearbejdning .
En dedikeret track-die koster typisk mellem 1.500 og 4.000 amerikanske dollars afhængigt af størrelse og kompleksitet, og den afskrives normalt over den første ordre i stedet for at blive opkrævet igen ved gentagelser.
Regnestykket er simpelt. Hvis et brugerdefineret spor erstatter to standardprofiler plus et bearbejdet afstandsstykke, vil besparelsen i monteringstid alene ofte betale matricen tilbage inden for tre til fem tons output. Under dette volumen er standardprofiler med bearbejdning normalt billigere; over den giver en dedikeret matrice dig kontrol over spalten, væggen og finishen i en enkelt del.
 Leverandører til tilpasning af aluminiumsekstruderingsforme Brugerdefinerede aluminiumsekstruderingsforme giver uovertruffen præcision, hvilket giver producenterne mulighed for at opnå komplekse geometrier med snævre tolerancer. I modsætning til standardforme, som m... Se produkt →
Dokumentation er, hvor mange projekter stille og roligt fejler. En leverandør, der kan spore et varmenummer tilbage til pressen og anodiseringspartiet, afgør en tvist på dage frem for uger, og den sporbarhed er mere værd end en lille prisforskel på ordren.
Sæt fire tal på tegningen: spalteåbningen, vægtykkelsen, rethedsgrænsen og belægningstykkelsen. Alt andet i specifikationen kan diskuteres med din leverandør. De fire bestemmer, om banen fungerer, når den ankommer til stedet.

Copyright © 2025 Jiangyin Jianbang Aluminium Co., Ltd.
Alle rettigheder forbeholdes.
 Producenter af aluminiumsekstrudering
Leverandører af aluminiumsprofiler


