Hjem / Blog / Industri nyheder / Aluminiumsekstruderingsindustrier: proces, applikationer og hvordan man vælger en leverandør
Industri nyheder


Aluminiumsekstruderingsindustrien handler ikke længere kun om at skubbe varmt metal gennem en matrice. De mest pålidelige forsyningskæder deler én egenskab: en enkelt partner, der kontrollerer formdesign, ekstrudering, varmebehandling, overfladebehandling og endelig bearbejdning. For en køber reducerer dette tolerancestabling og forkorter kvalifikationstiden. Den praktiske konklusion er enkel: Når du sammenligner leverandører, skal du evaluere hele produktionskredsløbet, ikke kun størrelsen på ekstruderingspressen.
Hovedkonklusion: Læg mindst lige så meget vægt på downstream-kapaciteter som på pressetonnage. Intern matricefremstilling, ældning af ovne og CNC-bearbejdning er ofte det, der gør en ekstruderet profil til en produktionsklar komponent.
I sin kerne er aluminiumsekstrudering en varmformningsproces. En forvarmet billet skubbes gennem en matrice under højt tryk, hvilket giver en kontinuerlig profil med et fast tværsnit. Industriel konkurrenceevne afhænger dog af, hvad der sker omkring dette trin. En leverandør, der ikke kan kontrollere den komplette termiske cyklus, vil kæmpe for at levere ensartet dimensionel nøjagtighed og mekaniske egenskaber.
Hvert trin er en potentiel kilde til variation. For eksempel ændrer matricetemperaturen overfladekvaliteten, bratkølingshastigheden påvirker hårdheden, og ældningstiden bestemmer forskellen mellem en blød T5-profil og en hårdere T6-profil. Mange ingeniører vælger legeringen på papir, men opdager senere, at leverandørens processtyring har større indflydelse på den reelle komponentadfærd.
For rammer, der bruges i samlebånd og materialehåndteringssystemer, har ingeniører sjældent brug for eksotiske legeringer. De har brug for lige, dimensionelt konsistente sektioner. Derfor standardiserer mange specifikatorer på industrielle aluminiumsekstruderingsprofiler produceret til snævre tolerancer og fås i en række standardstørrelser.
 Industrielle aluminiumekstruderingsprofiler Leverandører, Custom Factory Som leverandører af industrielle aluminiumekstruderingsprofiler og industrielle aluminiumekstruderingsprofilerfabrik i Kina tilbyder Jianbang tilpasset... Se produkt →
Datablade viser styrke og forlængelse, men de viser ikke, hvordan en legering opfører sig under svejsning, anodisering eller bøjning. Tabellen nedenfor sammenligner almindelige ekstruderingslegeringer, der anvendes på tværs af aluminiumsekstruderingsindustrier, med typiske flydespændingsintervaller.
I praksis er en legering med højere styrke ikke altid det bedste valg. Hvis profilen skal være buet eller anodiseret, kan en moderat legering som 6063 give en bedre overflade og lavere totalomkostninger.
På tværs af aluminiumsekstruderingsindustrien er efterspørgslen koncentreret om byggeri og konstruktion, bilindustrien og ny energi. Byggeri er fortsat det største segment, fordi gardinvægge, vinduesrammer og strukturelle sektioner er afhængige af ekstruderet aluminium. Automotive og ny energi er blevet de hurtigst voksende områder, efterhånden som producenterne skifter til letvægtskonstruktioner.
Energilagring er en særlig interessant applikation, fordi batteripakkens rammer kombinerer tynde vægge, høj stivhed og snævre samlingstolerancer. Mange producenter stoler nu på aluminiumsprofiler til energilagringsbatteripakker at opfylde både strukturelle og termiske mål.
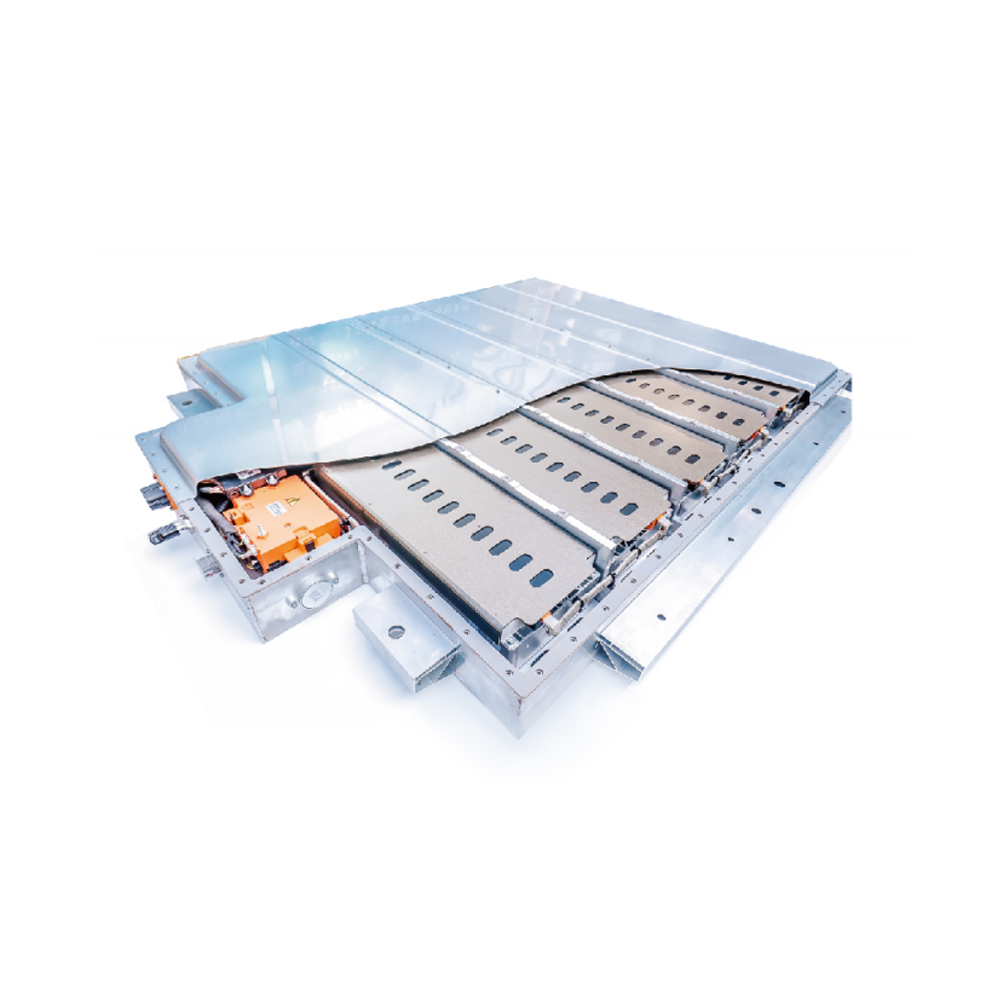 Aluminiumsekstrudering til producenter af energiopbevaringsbatterier, fabrik - Jia Jianbang er aluminiumsekstrudering til producenter af energiopbevaringsbatterier og fabrik i Kina, tilpasset aluminiumsekstrudering til energi... Se produkt →
For et bredere overblik over bilskiftet, se hvordan aluminiumsekstrudering bliver taget i brug i biler og nye energikøretøjer .
En struktureret sourcing-proces forhindrer dyre overraskelser. Følgende arbejdsgang fungerer for de fleste aluminiumsekstruderingsprogrammer, fra simple arkitektoniske sektioner til komplekse bilkomponenter.
Beslut om profilen skal bære strukturelle belastninger, udsættes for udendørs eksponering eller kræve hyppig rengøring. Dette indsnævrer legeringen og temperamentet.
Brug datatabellen ovenfor. Angiv ikke en legering med højere styrke end nødvendigt, hvis hovedkravet er overfladekvalitet eller svejsbarhed.
Involver matriceproducenten tidligt. Ensartethed i vægtykkelsen og positionen af matricelinjerne ændrer de opnåelige tolerancer og endelige omkostninger.
Inspicer rethed, drejning, overfladefinish og hårdhed før godkendelse. A vertikalt integreret aluminium ekstruderingsleverandør kan gentages hurtigt, fordi design, matrice, ekstrudering og test er under ét tag.
Koordiner anodisering, pulverlakering, skæring og CNC med ekstruderingsskemaet. For borede, fræsede eller tappede dele, spørg, om det samme system kan køre autodele CNC-bearbejdning .
 Autodele CNC-bearbejdningsproducenter, fabrik - Jiangyin Jianbang Alumin Jianbang er CNC-bearbejdningsproducenter og fabrik til bildele i Kina, brugerdefinerede CNC-bearbejdning af autodele online, Automotive P... Se produkt →
Juster emballage, lagerprogrammer og materialesporbarhed, før produktionen øges.
Aluminiumsprofiler vedligeholdes ofte først, når en belægning begynder at falme, eller en vinduesramme begynder at lække. Ved udendørs applikationer kan hverdagsforurening og saltaflejringer reducere levetiden af en anodiseret eller pulverlakeret overflade. Det mest effektive vedligeholdelsesprogram er enkelt: Rengør med mildt rengøringsmiddel og vand med jævne mellemrum, undgå slibende puder, og efterse pakninger og drænhuller i gardinvægssektioner.
For industri- og strukturprojekter betyder overholdelse lige så meget som vedligeholdelse. Referencestandarder såsom EN 755 eller ASTM B221 definerer dimensionelle tolerancer og mekaniske egenskaber for ekstruderet aluminium. Bilkunder kan kræve IATF 16949- og PPAP-dokumentation. Nye energi- og e-mobilitetsprojekter har ofte behov for fuld sporbarhed fra det støbte emne til ekstruderingspartiet. En dygtig ekstruderingspartner bør være i stand til at levere materialecertifikater, overfladefinishregistreringer og inspektionsrapporter uden at stille dem til en særlig anmodning.

Copyright © 2025 Jiangyin Jianbang Aluminium Co., Ltd.
Alle rettigheder forbeholdes.
 Producenter af aluminiumsekstrudering
Leverandører af aluminiumsprofiler


